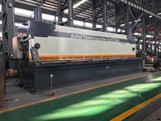
La màquina de premsa de frens AHYW 4m 200T Yawei fabrica la Xina
Premsa de fre AHYW 4axis cnc synchro per doblar 4m
AHYW 4m servo electrohidràulics de fàbrica de premses CNCés un servomotor electrohidràulic complet &; fre de premsa CNC sincronitzat, aquest eix AHYW 200Ton4m pot doblegar acer al carboni de 6 mm i acer inoxidable de 3 mm, amb amplificador màxim de 4 m &; longitud de flexió de xapa de 13 peus.
Com triar els punxons superiors de fre de premsa adequats per a la màquina de doblegar xapa de 4 m?
PUNXONS DE FRENES A PREMSA 4M
1. Excepte el sistema d'eines de premsa de tipus europeu-Amada, tots els punxons de premsa haurien de poder carregar-se i descarregar-se verticalment. Fer eines lliscants cap a dins i cap a l’extrem de la màquina costa molt de temps i costa.
2. Per a aplicacions de flexió d'aire de fre de premsa CNC, utilitzeu punxons d'angle aguts sempre que sigui possible per a materials de flexió de 3 mm de gruix i menys. Són força forts, tenen una compensació més que adequada per a la molla amb pràcticament tots els tipus de material i poden doblegar gairebé qualsevol angle que necessiteu produir amb un fre de premsa CNC.
3. Utilitzeu punxons superiors del coll d’oca per doblegar parts que tinguin corbes de retorn i seqüències de corbes complicades. Les seves àmplies zones de relleu els fan extremadament versàtils i ajuden a reduir la necessitat de fer canvis de punxó de flexió de metall quan es passa d'una configuració d'una peça a una altra.
4. Quan la màquina doblegadora permeti il·luminar el dia, trieu sempre punxons de fre més llargs quan utilitzeu un nou fre, ja que sempre són més versàtils que els punxons curts. Com a regla general, es recomana deixar aproximadament 100 mm d’espai de retorn entre el punxó i la matriu després del sistema de subjecció, punxó superior, matriu inferior i tot tipus de sistema de coronament CNC.
5. Només demaneu cops de premsa amb superfícies de treball endurides i com més profunda sigui la zona endurida, millor serà. Les superfícies de treball endurides no només maximitzen la vida útil de la premsa i proporcionen un millor retorn de la inversió en fre de premsa CNC, sinó que també proporcionen la màxima retenció de precisió a llarg termini. Això és extremadament important quan es doblegen peces amb un fre de premsa CNC de precisió, ja que la punta del punxó i el radi de les espatlles a les matrius són les úniques superfícies que mai entren en contacte amb el material.
6. No permeteu mai que el gruix del material superi el triple del radi de la punta del punxó dels premsa quan doblegueu acer suau de 4 mm i més prim. Quan doblegueu materials que tinguin un gruix superior a l’acer dolç de 4 mm, no deixeu mai que el gruix del material superi el doble del radi de la punta del punxó.
7. Si plegueu alumini d’acer inoxidable o xapa galvanitzada, és possible que necessiteu punxons amb angles de punta especials i / o radius de punta especials.
Flexió d'aire per a premsa sincronitzada CNC
La flexió d’aire de xapa és la forma més freqüent de formació de fre de premsa que veiem avui per una combinació de motius. En primer lloc, es requereix una pressió de flexió de metall molt menor, en segon lloc, una matriu simple de 85 ° inferior pot aconseguir múltiples angles i, finalment, es necessiten menys eines, cosa que fa que els costos generals d’inversió siguin molt més econòmics a la llarga. També es fa un contacte encara menor amb el material que s’està formant. La flexió d’aire funciona forçant el material de xapa només a la matriu inferior per aconseguir l’angle desitjat i una mica més per compensar el ressort del material. Una vegada més, es poden fer diferents angles de flexió utilitzant el mateix conjunt d'eines de premsa. El gruix de la xapa, la seva ductilitat, duresa i ressort determinaran l’angle del punxó i de la matriu. Aquest mètode permet una major precisió a causa de la seva flexibilitat, però requereix una màquina posicionada amb precisió i unes eines de terra amb precisió per aconseguir l’èxit fàcilment.


Com provar el material de flexió de fulls abans d’iniciar la producció de flexió massiva?
Un cop configurat correctament el material de braketooling i el material, realitzeu una flexió de material senzilla o curta abans d’entrar en producció. Si el material s’inclina en lloc de doblegar-lo recte, ajusteu les falques de les pinces o la taula de coronament. Comproveu cada pas de flexió per assegurar-vos que no hi hagi cap problema.
Etiquetes populars: ahyw 4m màquina de premsa de frens 200t, fabricants Xina, proveïdors Xina, fabricats a la Xina, fàbrica, compra